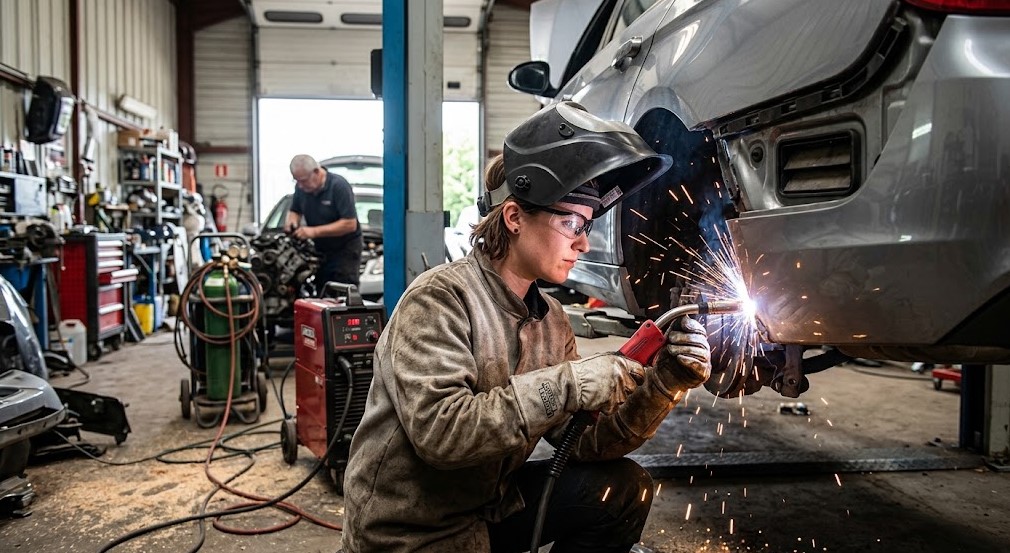
Dans une carrosserie automobile, des milliers de points de soudure assemblent les tôles et contribuent à la rigidité du véhicule. La robotisation industrielle rend ces opérations répétables, rapides et adaptées aux cadences de fabrication. Mais la performance dépend aussi du choix des pinces, des réglages, de la maintenance et du contrôle qualité. Comprendre ces paramètres aide à concevoir une cellule robotisée fiable, sans sacrifier la sécurité ni la régularité des assemblages.
La soudure par points robotisée au cœur de l’industrie automobile
Pour comprendre l’intérêt de cette technologie, il faut d’abord examiner son fonctionnement et la place qu’elle occupe dans l’assemblage de carrosserie.
Un procédé électrique adapté aux tôles superposées
La soudure par points, aussi appelée soudage par résistance par points, assemble deux ou plusieurs tôles placées l’une contre l’autre. Une pince exerce une pression, puis fait circuler un courant électrique entre ses électrodes. La résistance des matériaux produit une chaleur localisée qui forme le point de liaison.
Le cycle comprend l’approche des électrodes, leur serrage, le passage du courant et le maintien sous pression après chauffage. La durée, l’intensité et la force doivent correspondre aux matériaux, à leur épaisseur et à leur revêtement. Contrairement au soudage avec métal d’apport, le procédé assemble directement les tôles.
Un assemblage répété à grande cadence
Dans la fabrication automobile, les robots réalisent des suites de points sur les planchers, les portières et les structures de caisse. Le robot de soudage suit une trajectoire programmée, tandis que la pince adapte sa position aux zones accessibles. Cette méthode permet de reproduire un geste industriel sur chaque pièce.
L’assemblage de carrosserie profite de cette répétabilité, notamment lorsque plusieurs panneaux doivent être réunis avec des exigences géométriques strictes. L’automatisation ne dispense toutefois pas de vérifier les pièces, les réglages et l’état des électrodes. La constance du procédé repose sur une installation bien conçue.
Les composants d’une cellule robotisée de soudage
La cadence ne dépend pas du robot seul : la pince, l’alimentation et l’environnement de production doivent fonctionner ensemble.
Robot, pince à souder et armoire de commande
Une cellule robotisée associe un bras articulé, une pince à souder, une source de puissance et des dispositifs de sécurité. Le système de commande coordonne les mouvements et déclenche le cycle électrique au bon emplacement. Les pinces peuvent être montées sur le robot ou suspendues, selon la géométrie des pièces et l’organisation du poste.
Le choix d’une pince dépend de la portée nécessaire, de la force de serrage, du poids supporté et de l’accès aux soudures. Une solution cohérente limite les changements d’outils et facilite la programmation. Certains fournisseurs proposent des ensembles compatibles avec différentes marques de robots, ainsi que des équipements manuels ou stationnaires.
Des réglages adaptés aux matériaux
L’acier, les aciers à haute résistance et l’aluminium ne réagissent pas de manière identique. La conductivité, l’épaisseur, les revêtements et l’empilement des tôles influencent la formation du point. L’aluminium exige des paramètres et une gestion des électrodes adaptés à ses propriétés électriques et thermiques.
Les équipements doivent aussi permettre un accès régulier aux zones de soudage. Une conception inadéquate peut provoquer des collisions, des points oubliés ou des reprises manuelles. La préparation des trajectoires est donc aussi importante que le dimensionnement électrique.
Qualité, productivité et maintenance du soudage robotisé
Une production régulière se construit avec des paramètres suivis, des équipes formées et des interventions de maintenance planifiées.
Surveiller la qualité des points
Le contrôle qualité combine le suivi des paramètres et des vérifications adaptées au plan de contrôle. Le courant, la durée et la force de serrage peuvent être enregistrés afin de repérer une dérive. Des essais destructifs sur des échantillons, comme le test de pelage, complètent les contrôles prévus par le site.
Les défauts possibles incluent un point insuffisamment formé, une expulsion de métal ou une empreinte trop marquée. Ils peuvent provenir d’électrodes usées, d’un mauvais positionnement ou d’un réglage inadapté. Un contrôle rapide des outils limite la propagation d’un défaut dans une série.
Former les équipes et réduire les arrêts
La robotisation industrielle demande des compétences en programmation, en électricité et en maintenance. La formation des opérateurs harmonise les gestes de contrôle et améliore la prise en charge des alarmes. L’accompagnement au démarrage facilite aussi le transfert des connaissances vers les équipes de production.
Un plan d’entretien préventif prévoit notamment le contrôle des électrodes, des câbles, du refroidissement et des systèmes de sécurité. La maintenance régulière réduit les arrêts imprévus et les interventions correctives coûteuses. Une assistance technique peut également aider à ajuster les paramètres et à optimiser la consommation de ressources.
Les critères de choix pour automatiser une ligne automobile
Avant l’achat, reliez les caractéristiques de l’installation aux pièces, aux cadences et aux objectifs de qualité de votre ligne.
Comparer les solutions et leurs usages
Le tableau suivant distingue les principaux éléments à examiner lors de la préparation d’un projet d’automatisation de production.
| 🔧 Élément | 📋 Point à vérifier | 🎯 Effet recherché |
|---|---|---|
| Robot | Portée, charge et précision de trajectoire | Accès fiable aux points |
| Pince | Force, géométrie et masse | Serrage stable des tôles |
| Générateur | Plage de réglage et pilotage du cycle | Paramètres adaptés au matériau |
| Maintenance | Disponibilité des pièces et formation | Réduction des immobilisations |
Préparer l’intégration avant la mise en production
Définissez d’abord les matériaux, les épaisseurs, le nombre de points et la cadence visée. Faites ensuite valider l’accessibilité des soudures et les interfaces entre robot, pince et armoire. Une simulation des trajectoires peut révéler les collisions et les zones difficiles avant l’installation physique.
- ⚙️ Décrivez les pièces : géométrie, nuances métalliques et revêtements.
- 📐 Vérifiez l’accès : position des électrodes et dégagement du robot.
- 🧪 Validez les paramètres : essais sur des assemblages représentatifs.
- 🦺 Prévoyez la sécurité : protections, accès opérateur et procédures d’intervention.
Une intégration réussie associe des équipements compatibles à des procédures documentées. Les solutions de soudage peuvent couvrir le point, le bossage, la molette ou le soudage en bout, selon le besoin industriel. Le bon choix est celui qui répond aux pièces réelles et reste maintenable par les équipes.
Reconnue en ingénierie créative, l’entreprise HBW Fabrication est un partenaire dédié en matière de soudure automobile sur mesure.